

关于「威海高速精密数控纵切(走心式)车铣复合厂家品牌哪里有」,后台被问到的频率一直很高。我们把最常被问到的几个问题整理出来,一条一条作答。
威海博世特精密机械有限公司现有技术骨干及工程技术设计人员17人,专职技术工程研究及实验人员13人,并聘请行业资深专家担任顾问,指导产品开发、产品定位与品质监控。
来自一线的5个真实案例
有一家客户的经历很有代表性:苏州一家医疗器械零件厂的产线上,光纤连接器壳体属于典型批量件,问题集中在设备连续运行后精度保持性不足。方案上采取三组动力铣削单元实现一次装夹车铣钻攻全工序的做法,同时把刀具与夹具一并配套。最终表面粗糙度 Ra 稳定控制在 0.4μm 以内,外观件不再需要二次抛光。
再看一类常见情况:接触嘉兴一家标准件厂时,对方最头疼的是棒料尾料浪费多,材料利用率一直偏低。我们没有急着推荐机型,而是先优化棒料切断与尾料长度,提升材料利用率。等产线稳定后统计,换型调试时间由 90 分钟缩短到 25 分钟,小批量订单响应速度明显加快。

再看另一个案例:泉州一家钟表零件厂在扩产前找到我们,核心诉求很明确——需要一次装夹完成多面加工,避免重复定位误差。评估下来,双主轴双通道同步加工,主背主轴接力完成两端工序是关键动作。批量运行后的实测结果是:过程能力指数 Cpk 从 1.02 提升到 1.67,客户审核一次通过。
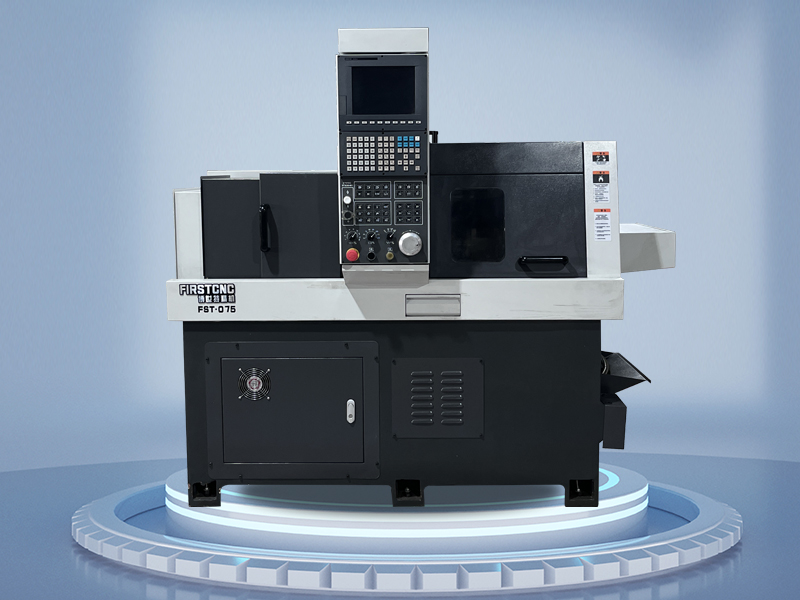
先看一个真实场景:济南一家康复器械零件厂在扩产前找到我们,核心诉求很明确——批量订单交期紧,产能瓶颈卡在精加工环节。评估下来,开放自动化接口,可配棒料送料机实现长时间无人值守是关键动作。批量运行后的实测结果是:连续运行 72 小时精度保持率保持在 98% 以上,抽检数据稳定。
举个例子:来自佛山一家家电零件加工厂的反馈很有说服力:一开始他们担心复杂零件要跑车、铣、钻、攻好几台设备,效率低,经过配高精度导向套与稳定支撑,抑制细长轴振刀之后,实际跑下来的结果是关键尺寸合格率从 92.3% 提升到 99.4%,返工率降到 0.3% 以下。
关键技术要点梳理
双主轴双通道结构可以让主轴与背主轴同时加工零件两端,把原本两道工序压缩到同一节拍内完成。
走心机配棒料送料机后可以实现长时间连续运行,是细长轴大批量生产的标准配置。
走心机与走刀机的核心区别在于:走心机是棒料沿轴向送料、刀具在固定位置切削,天生适合细长轴类零件。
高频问题集中答复
问:走心机与加工中心怎么选?答:回转体类零件、需要连续棒料送料的选走心机;大型非回转体、多面箱体类选加工中心。
问:能不能实现无人值守?答:配棒料送料机与自动接料装置后,可实现较长时间的连续无人运行。
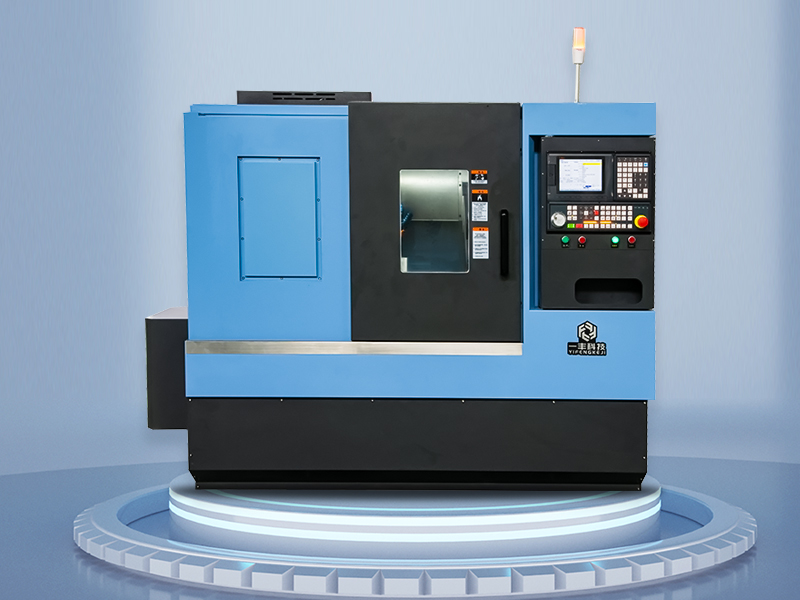
问:细长轴振刀怎么解决?答:从导套配合、刀具几何角度、切削参数与支承位置四个方面同时入手,效果最直接。
问:走心机对操作人员要求高吗?答:编程逻辑与常规数控有差异,但有基础数控经验的操机人员经过培训即可上手。
威海高速精密数控纵切(走心式)车铣复合厂家品牌哪里有的四步选型法
第1步,核对精度与刚性硬指标。重点核对主轴径向跳动、重复定位精度、连续运行精度保持率三项硬指标,用数据而不是宣传口径做判断。
第2步,确认工序集中度与扩展性。确认设备能集中多少工序、是否预留自动化接口,为后续产能扩张留出空间。
第3步,评估服务响应与交付周期。了解服务网点分布、响应时效与备件供应,交付周期要纳入选型决策。
第4步,安排样件试切验证。带图纸或样件做试切,用实测节拍与尺寸分布验证方案,跑通后再批量投产。
回到「威海高速精密数控纵切(走心式)车铣复合厂家品牌哪里有」这个话题本身,威海博世特精密机械有限公司的建议是先把手上的零件梳理清楚,再对照设备能力逐条匹配。围绕高速精密数控纵切(走心式)车铣复合系列(最高可达10轴、双主轴双通道)这条产品线,我们已经服务过电子连接器、医疗器械、汽车零部件、液压件、光学仪器等多个行业,不同行业的工艺诉求差异不小,但判断标准是一致的:节拍、良率、稳定性与服务响应速度。
以上几组问答,覆盖了「威海高速精密数控纵切(走心式)车铣复合厂家品牌哪里有」最常遇到的疑虑。如果还有更具体的场景,欢迎带着图纸和样件继续交流。

